
Mesin Ricih Hidraulik Automatik: Jenis, Spesifikasi dan Panduan Pemilihan
Anjakan itu paling penting apabila ricih terletak di hadapan barisan pengeluaran — dalam fabrikasi jentera, kerja metalurgi, kedai logam kepingan penerbangan dan jabatan pembentuk industri ringan. Soalan praktikal untuk kebanyakan pembeli bukanlah sama ada automasi membantu; ia adalah susun atur mesin, set spesifikasi dan pakej kawalan yang sesuai dengan bahan yang sebenarnya dipotong.
Bagaimana Ricih Hidraulik Automatik Sebenarnya Berfungsi
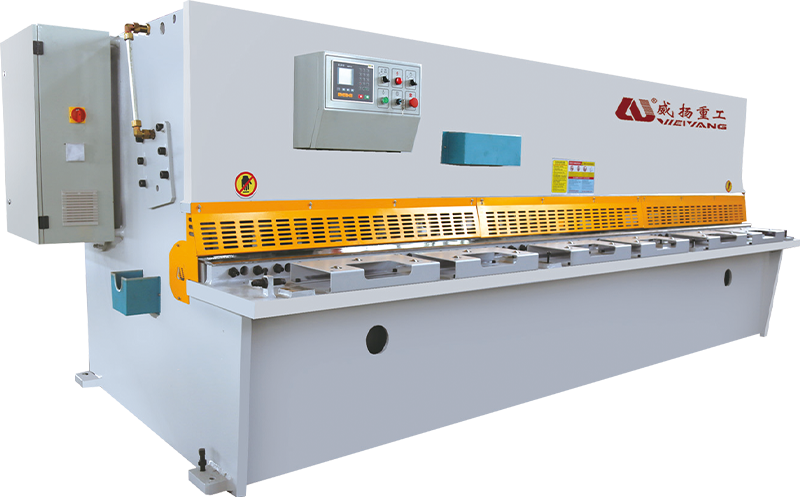
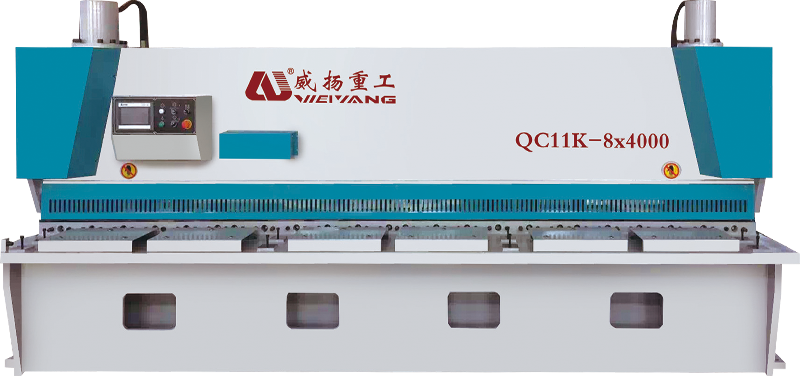
Prinsip kerja adalah mudah. Silinder hidraulik memacu rasuk atas ke bawah, dan bilah yang dipasang pada rasuk itu melintasi bilah bawah tetap, menghasilkan pemisahan yang bersih di sepanjang garis pemotongan. Daya pemotongan datang daripada tekanan minyak dan bukannya momentum roda tenaga, itulah sebabnya ricih hidraulik kekal terkawal walaupun berhampiran bahagian bawah lejang.
Bahagian automatik adalah mengenai kawalan. Pengawal CNC meletakkan tolok belakang, mengusap rasuk, dan melaraskan kelegaan bilah dan sudut rake dari program yang disimpan. Pada ricih manual, setiap satu daripada ini adalah tugas persediaan yang berasingan. Pada mesin automatik, pengendali memilih program dan mesin menyediakan sendiri. Sistem hidraulik patut diberi perhatian sama seperti bilah, kerana tingkah laku teknikal sistem hidraulik dalam mesin ricih CNC secara langsung mempengaruhi kelajuan kitaran, kualiti potongan dan kebolehpercayaan jangka panjang.
Guillotine atau Swing Beam: Pilih Susun Atur Pertama
Gunting hidraulik automatik dibina di sekitar dua susun atur mekanikal utama, dan ia tidak boleh ditukar ganti. Setiap susun atur sesuai dengan profil pengeluaran yang berbeza.
- Gunting Guillotine (pintu gerbang). gerakkan bilah atas lurus ke bawah, selari dengan bilah bawah. Bingkai tegar menahan pesongan, laluan bilah kekal berserenjang, dan mesin memegang ketepatan tepi yang lebih baik pada plat berat. Pilih reka letak ini apabila bahan biasa anda melebihi 10 mm atau apabila segi empat tepat, tepi potong lurus adalah keperluan yang sukar.
- Gunting rasuk ayun putar bilah atas mengelilingi pivot, yang merendahkan daya pemotongan yang diperlukan dan memudahkan bingkai. Ia lebih ringan dan lebih padat, dan ia berfungsi dengan baik dari 0.5 mm hingga kira-kira 8–10 mm keluli lembut — julat ricih yang paling biasa dalam fabrikasi umum.
Peraturan praktikal yang berguna: jika kebanyakan kerja anda berada di bawah 8 mm, mesin rasuk ayun biasanya menawarkan keseimbangan harga, kelajuan dan tapak bengkel yang terbaik. Jika anda kerap memotong 10 mm dan ke atas, reka bentuk pagar yang lebih tegar membenarkan kos modalnya yang lebih tinggi.
Enam Spesifikasi Yang Menentukan Prestasi Mesin
Sebuah brosur menyenaraikan banyak nombor. Enam daripada mereka memberitahu anda sama ada ricih itu sesuai dengan kerja yang anda potong.
| Spesifikasi | Julat biasa | Kesan pengeluaran |
|---|---|---|
| Ketebalan pemotongan maksimum | 4–25 mm (keluli lembut) | Menentukan saiz bingkai, kuasa pam dan julat jurang bilah |
| Panjang memotong | 2,500–6,000 mm | Mentakrifkan helaian terbesar yang boleh anda proses dalam satu laluan |
| Lejang dan ketepatan tolok belakang | 500–800 mm; ±0.05–0.1 mm | Mengawal kebolehulangan dimensi merentas kelompok |
| Sudut garu | 0.5°–2.5° | Rake bawah mengurangkan herotan bahagian; garu yang lebih tinggi memotong plat yang lebih tebal |
| Pelarasan kelegaan bilah | CNC-automatik (kira-kira 5–10% daripada ketebalan plat) | Meningkatkan kualiti tepi dan memanjangkan hayat perkhidmatan bilah |
| Kelajuan pemotongan | 6–18 pukulan seminit | Menetapkan kadar garisan pemotongan kelompok |
Hubungan lebih penting daripada nombor. Ketebalan pemotongan memacu bingkai dan kos hidraulik. Sudut rake dan kelegaan bilah ialah dua tetapan yang mengubah potongan purata menjadi bersih. Ketepatan tolok belakang menentukan sama ada bahagian siap hanyut dalam kumpulan yang panjang. Mesin yang mendapat markah yang baik pada ketiga-tiga pasangan ini — kekuatan, geometri, kedudukan — ialah mesin yang masih akan berada di atas lantai dalam tempoh lima belas tahun.
Perkara Pembeli Berpengalaman Semak Sebelum Menandatangani
Sebuah mesin boleh kelihatan meyakinkan di bilik pameran dan masih mengecewakan selepas enam minggu operasi dua syif. Pembeli yang berpengalaman melihat melewati cat dan memeriksa empat kawasan.
- Ketegaran bingkai. Bingkai melencong apabila bilah menggunakan daya merentasi panjang pemotongan. Bingkai yang dikimpal dengan plat sisi tebal dan pelepasan tekanan yang betul memastikan pesongan cukup rendah sehingga bilah kekal selari dengan katil. Bingkai cahaya muncul sebagai keselarian yang lemah dan kehausan bilah pramatang.
- Komponen hidraulik dan penyejukan. Pam, injap dan pengedap silinder menentukan otot mesin. Untuk operasi berterusan, penyejukan minyak hidraulik bukan pilihan; minyak panas mengubah tingkah laku pemotongan dan mempercepatkan haus meterai.
- Pengawal dan pengaturcaraan CNC. Kawalan harus menyimpan program bahan dan menjadikannya mudah untuk dipanggil. Ujian praktikal: bolehkah operator menyediakan kumpulan baharu tanpa membuka manual?
- Bahan bilah dan mekanisme jurang bilah. Kualiti keluli bilah muncul dalam selang pengisaran. Pelarasan celah bilah CNC mengekalkan kelegaan pada peratusan ketebalan plat yang betul, yang merupakan pengaruh paling langsung pada pembentukan burr dan kualiti tepi.
Kedudukan, pelarasan dan pengesahan digunakan untuk mengambil minit antara pemotongan. Pada ricih hidraulik automatik, ia mengambil masa beberapa saat — dan dari situlah perolehan produktiviti sebenarnya berasal.
Keselamatan dan sokongan melengkapkan senarai. Pengawal mematuhi CE, langsir cahaya, sistem berhenti kecemasan dan pentauliahan oleh juruteknik terlatih bukanlah aksesori. Mesin ricih menjana daya yang mencukupi untuk memotong keluli tebal dalam masa kurang satu saat; ia patut mendapat penghormatan yang sama pada hari pemasangan seperti di tingkat pengeluaran.
Di mana Ricih Automatik Membayar Balik Terpantas
Bayaran balik adalah terpantas di kedai yang memotong keluarga bahan yang sama dalam kelompok berulang. Dalam fabrikasi jentera , sebagai contoh, ricih menyuap kosong ke stesen lentur, kimpalan dan penamat; apabila kosong adalah salah, setiap stesen hiliran membayar untuk kesilapan itu. Kedudukan automatik mengalih keluar sumber ralat yang paling biasa - persediaan manual antara kelompok.
Logik yang sama digunakan dalam loji metalurgi dan jabatan kepingan logam penerbangan, di mana kualiti tepi dan ketekalan dimensi adalah keperluan yang jelas. Dalam industri ringan — rak, panel, kandang — faedah muncul sebagai output setiap syif.
Jika penentududukan automatik menjimatkan 15 hingga 20 saat setiap potong, garis pemotongan 200 kosong setiap hari pulih lebih daripada satu jam masa operator. Pada dua syif, itu adalah kapasiti tambahan setiap hari.
Penjimatan bahan juga muncul. Jurang bilah yang ditetapkan dengan betul untuk ketebalan bahan menghasilkan tepi bebas burr, yang bermaksud lebih sedikit hantaran pengisaran, lebih sedikit bahagian yang dilupuskan dan bilah yang kekal tajam lebih lama. Simpanan ini lebih kecil daripada simpanan buruh, tetapi ia terkumpul pada setiap pemotongan yang dibuat oleh mesin.
Mengekalkan Ricih Automatik Tepat untuk Jangka Panjang
Ricih hidraulik automatik bukan mesin bebas penyelenggaraan; ia adalah mesin yang penyelenggaraannya lebih mudah untuk dijadualkan. Tiga tabiat melindungi pelaburan.
- Periksa jurang bilah setiap kali anda menukar ketebalan bahan. Kelegaan yang betul adalah kira-kira 5 hingga 10 peratus daripada ketebalan plat; jurang yang terlalu besar menghasilkan tepi bergulung dan burr berat.
- Pastikan minyak hidraulik pada paras, suhu dan kebersihan yang betul. Minyak yang tercemar adalah penyebab paling biasa pergerakan rasuk yang lembap dan daya pemotongan yang tidak konsisten.
- Kalibrasi tolok belakang pada selang masa yang tetap. Walaupun hanyutan kecil menukar spesifikasi ±0.1 mm menjadi penjana kerja semula.
Pisau koyak dan bukannya memotong, tepi bergolek, dan paras bunyi meningkat. Jika tidak diperbetulkan, bilah menghasilkan cip mikro dan mekanisme celah haus tidak sekata.
Dan satu peraturan tidak pernah berubah: jauhkan tangan daripada zon pemotongan. Pengendali bukan sebahagian daripada kitaran mesin — itulah titik keseluruhan automasi.
Malah ricih hidraulik kecil menghasilkan berpuluh-puluh tan daya pemotongan. Langsir cahaya, kawalan dua tangan dan pengadang mekanikal dipasang atas satu sebab: ia adalah satu-satunya perkara yang lebih pantas daripada rasuk.
Membuat Keputusan Yang Sesuai dengan Lantai Anda
Mesin ricih hidraulik automatik mendapat tempatnya apabila daya pemprosesan, kebolehulangan dan kebebasan pengendali lebih penting daripada harga pembelian terkecil yang mungkin. Mulakan dengan susun atur — rasuk ayun untuk kepingan sederhana, ricih pintu untuk plat yang lebih berat. Sahkan enam spesifikasi terhadap julat bahan yang sebenarnya anda proses. Periksa bingkai, hidraulik, pengawal dan mekanisme bilah dengan penjagaan yang sama seperti yang anda berikan pada brek tekan atau pemotong laser. Dan anggap keselamatan sebagai sebahagian daripada reka bentuk mesin, bukan tambahan kos.
Jika kedai anda memotong lebih daripada beberapa dozen tempat kosong setiap hari dan mengulangi bahagian keluarga yang sama, automasi bukanlah suatu kemewahan. Pilih mesin yang mempunyai toleransi merentasi kumpulan penuh — perbezaan dalam kos mesin selalunya dibayar balik dalam hayat bilah dan bahagian yang dibuang dalam tahun pertama.
Produk Berkaitan
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Pekan Chengdong, Bandar Hai'an, Wilayah Jiangsu,China.
Hak Cipta © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Hak Cipta Terpelihara.
