
Mesin Ricih Hidraulik Tugas Berat: Kapasiti, Jenis dan Panduan Membeli
Pemilihan Peralatan · Fabrikasi Plat
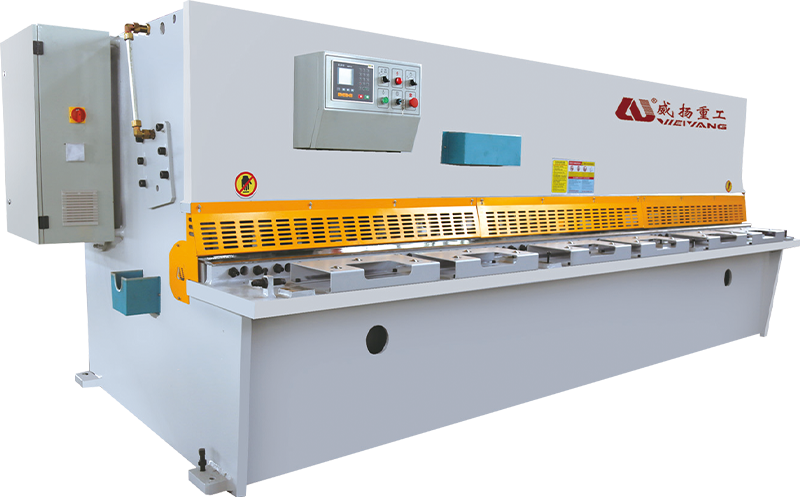
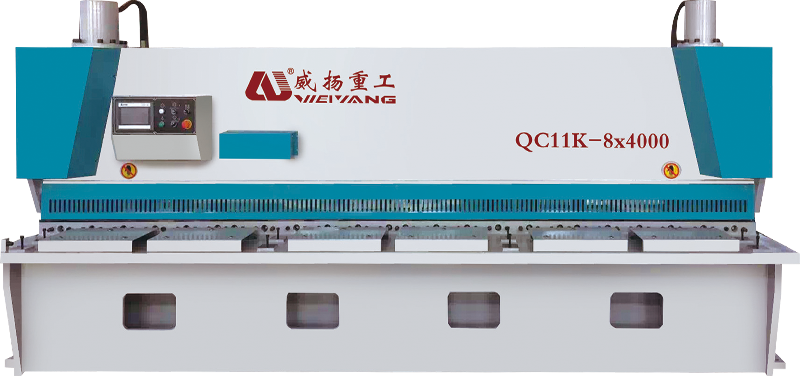
Mesin Ricih Hidraulik Tugas Berat: Dibina untuk Plat Tebal
Angka tan memberitahu anda kurang daripada kekakuan bingkai, geometri rake dan kawalan celah bilah. Inilah yang sebenarnya memisahkan ricih tugas ringan daripada mesin yang boleh anda jalankan selama beberapa dekad.
Bengkel yang mengambil kontrak untuk plat keluli lembut 16 mm mempelajari perkara ini dengan cepat. Gunting rasuk ayunan yang mengendalikan helaian 6 mm mula berbual, tepi yang dipotong berguling dan bilahnya melencong cukup untuk menjadikan setiap plat sedikit trapezoid. Mesin tidak rosak; ia melakukan kerja yang seni binanya tidak pernah direka untuknya. Mesin ricih hidraulik tugas berat dibina untuk jenis kerja ini — ketebalan plat daripada kira-kira 10 mm hingga 25 mm dan seterusnya — dan keputusan membeli harus bermula dengan bahan yang anda potong setiap hari, bukan dengan senarai harga.
Apa yang sebenarnya menjadikan mesin ricih "tugas berat"
Frasa ini dilampirkan pada mesin ringan dengan cepat, jadi ia membantu untuk melihat kejuruteraan dan bukannya pelekat. Empat elemen memisahkan ricih plat tulen daripada mesin kepingan logam yang terlalu yakin.
Struktur bingkai. Memotong plat tebal menolak kuasa besar ke sisi ke dalam bilah bawah, katil dan bingkai sisi. Gunting tugas berat menggunakan pra-tegasan, bingkai keluli yang dikimpal semua yang dimesin dalam satu persediaan, jadi sokongan bilah kekal selari selama bertahun-tahun perkhidmatan. Berat bingkai bukan nombor kesombongan; ia adalah perbezaan antara garis potong malar dan bingkai yang melentur menjadi lengkok cetek.
Gerakan bilah dan garu. Bilah atas condong jadi hanya segmen pendek yang terlibat pada satu masa. Mesin pemetik api memegang sudut rake tetap; model tugas berat membolehkan anda melaraskannya. Garu yang lebih tinggi mengurangkan daya pemotongan pada plat tebal, manakala garu yang lebih rendah mengekalkan tepi kepingan nipis persegi - salah satu kawalan yang paling kurang dibincangkan dan paling berguna pada ricih moden.
Penahan hidraulik. Plat melebihi 10 mm cukup kaku untuk diangkat semasa strok, dan apabila ia diangkat, potongan merayau. Silinder pengapit hidraulik berbilang menekan kerja pada meja melalui keseluruhan kitaran, dan daya pengapitnya sama tegasnya dengan tonase silinder utama.
Kawalan celah bilah. Jurang antara bilah atas dan bawah menentukan saiz burr dan kelurusan tepi. Mesin tugas berat menawarkan jurang yang tepat dan boleh laras dan bukannya bergantung pada shim dan tekaan - biasanya 5 hingga 10 peratus daripada ketebalan bahan. Litar hidraulik yang memacu kesemuanya patut diberi perhatian rapi juga; cara tekanan membina, menyegerakkan silinder dan pulih antara pukulan menentukan perasaan mesin pada peralihan yang sibuk. The ciri teknikal sistem hidraulik dalam mesin ricih CNC terangkan perkara ini dengan lebih terperinci.
Ricih tugas berat mendapat namanya pada separuh kedua anjakan, apabila bingkai telah dipanaskan, minyak telah mencapai suhu operasi, dan bilah masih bertemu dengan plat pada sudut yang sama seperti yang dilakukan pada potongan pertama pagi itu.
Guillotine atau swing beam: dua seni bina untuk kerja yang berbeza
Kebanyakan gunting hidraulik tugas berat jatuh ke dalam salah satu daripada dua kem. Guillotine hidraulik - selalunya dipanggil ricih pintu - memacu bilah ke bawah dalam laluan menegak yang lurus. Ricih rasuk ayun melekapkan bilah atas pada lengan berputar, jadi ia mengikuti lengkok sedikit semasa pukulan. Kedua-dua jenis tidak lebih baik secara universal; keputusan bergantung pada julat ketebalan yang menguasai kedai anda.
Oleh kerana bilah guillotine kekal berserenjang dengan meja, ia menghasilkan potongan yang lebih bersih, lebih mudah diramal pada bahan tebal, dan geometri bertahan di bawah pukulan berat berulang kali. Ini ialah seni bina yang ditentukan untuk plat 13 hingga 25 mm, kerja keluli struktur dan sebarang operasi yang kualiti tepi lebih penting daripada kelajuan kitaran. Mesin ini lebih berat, lebih besar dari segi fizikal dan lebih mahal untuk dipasang — tetapi berat itu berfungsi untuk anda pada setiap potongan.
Gunting rasuk ayun, sebaliknya, mempunyai bahagian yang lebih sedikit bergerak dan jejak yang jauh lebih kecil. Ia berkitar lebih pantas pada helaian nipis dan sederhana, yang menjadikannya sesuai semula jadi untuk kedai pengeluaran yang memotong sehingga kira-kira 10 atau 12 mm. Laluan bilah adalah lengkok dan bukannya garis menegak yang benar, jadi geometri tepi pada plat yang sangat tebal kurang memaafkan sedikit. Jika julat ketebalan anda jarang melebihi 12 mm, ricih rasuk ayunan tugas berat yang dibina dengan baik mungkin sahaja yang anda perlukan.
| Pertimbangan | Guillotine (gunting pintu) | Gunting rasuk ayunan |
|---|---|---|
| Laluan bilah | Pergerakan menegak lurus | Arka berputar |
| Julat tugas berat biasa | 13–25 mm dan ke atas | 4–13 mm |
| Kualiti tepi pada pinggan tebal | Cemerlang, stabil | Baik sehingga kira-kira 10–12 mm |
| Bingkai dan jejak | Lebih berat, lebih besar | Padat, lebih ringan |
| Paling sesuai untuk | Keluli struktur, fabrikasi plat | Lembaran logam, pengeluaran ringan dan sederhana |
| Kerumitan hidraulik | Lebih banyak silinder, katil lebih dalam | Litar yang lebih ringkas |
Spesifikasi yang menentukan sama ada mesin itu akan bertahan
Mesin yang diiklankan sebagai "20 mm × 2500 mm” masih boleh gagal dalam kerja berterusan, kerana papan nama menggambarkan potongan yang ideal, bukan margin di belakangnya. Apabila membandingkan gunting hidraulik tugas berat, semak nombor dan mekanisme berikut.
- Ketebalan dan panjang pemotongan. Padankan rating dengan bahan anda yang paling biasa, bukan plat tebal sekali-sekala. Mesin 16×2500 menyediakan kedai yang hidup pada plat 10–16 mm jauh lebih baik daripada 25×3000 bersaiz besar yang kebanyakannya beroperasi pada 10 mm.
- Julat sudut garu. Garu boleh ubah, biasanya sekitar 0.5° hingga 2.5°, membolehkan anda menurunkan garu untuk kepingan nipis dan menaikkannya untuk plat berat — ini meluaskan julat berguna mesin dengan ketara.
- Pelarasan celah bilah. Tetapan bebas, mikro-laras dengan bacaan yang jelas bermakna penukaran yang lebih pantas dan kawalan burr yang konsisten dari kelompok ke kelompok.
- Pukulan seminit. Mesin tugas berat biasanya berjalan 8 hingga 20 pukulan seminit. Daya pengeluaran sebenar lebih bergantung pada panjang pemotongan dan ketebalan plat berbanding nombor tajuk.
- Kuasa motor dan tekanan hidraulik. Sahkan penarafan motor dan tekanan kerja sistem, dan sahkan saiz penyejuk minyak untuk operasi berterusan dan bukannya sekali-sekala.
- Julat tolok belakang. Tolok belakang boleh atur cara dengan ketepatan ulangan sekitar ±0.5 mm menukar ricih manual menjadi stesen pemotongan pengeluaran.
- Bahan bilah dan tepi. Bilah berkualiti dengan empat tepi pemotong yang boleh digunakan mengurangkan kos perkakas dan memberikan jangka hayat haus yang boleh diramal.
Perhatikan jurang antara kapasiti yang dinyatakan dan berterusan. Saiz ricih untuk keluli lembut 25 mm tidak akan memegang toleransi yang ketat pada plat 20 mm jika ia menjalankan syif lapan jam tanpa jeda. Minta berat bingkai, kapasiti penyejukan minyak dan kitaran tugas yang disyorkan sebelum anda menandatangani.
Ujian penerimaan yang realistik: potong keluli lembut 20 mm merentasi panjang katil penuh, ukur kelurusan tepi dan ketinggian burr, ulangi sekurang-kurangnya lima puluh kali dan perhatikan suhu minyak hidraulik sepanjang larian. Geometri stabil pada separuh kedua ujian membuktikan lebih daripada mana-mana lengkung brosur.
Di mana gunting hidraulik tugas berat memperoleh simpanan mereka
Sebaik sahaja mesin boleh mengendalikan bahan, persoalan sebenar ialah apa yang dilakukannya untuk keseluruhan barisan pengeluaran. Dalam pembuatan jentera, gunting berat memotong plat rangka, plat asas dan komponen struktur dalam kuantiti kelompok — corak yang muncul berulang kali dalam kajian kes industri jentera . Pusat servis keluli menggunakan mesin yang sama untuk memproses plat menjadi tempat kosong yang boleh dijual, manakala loji metalurgi meletakkan gunting terus dalam talian penyediaan plat.
Fabrikasi pesawat memotong kosong struktur daripada aluminium dan aloi berkekuatan tinggi, di mana kualiti kelebihan yang konsisten mengurangkan masa pemesinan di hiliran. Malah perabot keluli tahan karat, penutup elektrik dan kerja logam seni bina bergantung pada tepi segi empat tepat sebelum dilipat dan dikimpal. Dalam setiap tetapan ini, ricih tugas berat biasanya merupakan cara terpantas untuk menukar plat menjadi kosong yang tepat — dengan syarat bilah, penahan dan sudut garu ditetapkan untuk bahan khusus tersebut.
Menjalankan ricih tugas berat dengan baik: celah, garu dan penyelenggaraan
Membeli mesin yang betul hanyalah langkah pertama; tetapan harian menentukan sejauh mana bahagian itu kelihatan. Untuk keluli lembut, jurang bilah hendaklah bermula pada kira-kira 5 hingga 10 peratus ketebalan plat — kira-kira 0.8 mm pada plat 10 mm — kemudian ditala halus mengikut arah burr dan keadaan tepi. Pastikan sudut garu serendah mungkin semasa masih memotong dengan bersih: garu tinggi merendahkan daya pemotongan, tetapi ia juga lebih memesongkan tepi kepingan nipis.
Peraturan ibu jari celah bilah. Mula ketat dan buka sedikit celah sehingga burr seragam di sepanjang potongan. Burr yang konsisten sepanjang panjang penuh ialah penunjuk harian yang lebih baik daripada bacaan mikrometer pada mesin sejuk.
Kualiti minyak hidraulik patut diberi perhatian berterusan. Ricih berat menolak litarnya ke suhu sepanjang peralihan yang panjang; minyak yang terlalu panas kehilangan kelikatan, potongan menjadi tidak sekata dan mengelak penuaan lebih cepat. Periksa paras minyak, penapisan dan suhu operasi pada jadual tetap, bukan apabila masalah muncul.
Keselamatan adalah sebahagian daripada rancangan pengeluaran. Mesin ini menyimpan banyak tenaga dalam penumpuk hidraulik. Pengadang depan dan belakang, pengendalian dua tangan dan kawalan saling kunci hendaklah standard, dan penyelenggaraan bilah atau rangka mesti sentiasa bermula dengan hidraulik terkunci dan bilah disokong.
Memilih mesin ricih hidraulik tugas berat adalah untuk memadankan seni bina dengan ketebalan plat yang sebenarnya anda proses. Kekakuan bingkai, rake boleh ubah, daya tahan hidraulik dan kawalan celah bilah lebih penting daripada papan nama yang menarik. Mulakan dengan bahan biasa anda yang paling tebal, jalankan ujian penerimaan padanya, dan perhatikan dengan teliti bagaimana mesin berkelakuan selepas sejam pemotongan berterusan. Lakukan itu, dan ricih akan menjadi salah satu mesin yang paling boleh dipercayai di atas lantai.
Produk Berkaitan
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Pekan Chengdong, Bandar Hai'an, Wilayah Jiangsu,China.
Hak Cipta © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Hak Cipta Terpelihara.
